
Los edificios con estructura de acero continúan aumentando debido a sus ventajas únicas; los componentes de estructura de acero ahora aparecen con más frecuencia en proyectos industriales y comerciales.
El rápido crecimiento del mercado impulsa mayores requisitos de calidad del producto y estándares de fabricación. Comprender los procesos de producción de estructuras de acero ayuda a los compradores a seleccionar productos y proveedores confiables. Este conocimiento también reduce los riesgos del proyecto y los costos de mantenimiento a largo plazo.
Disposición y marcado de componentes de estructuras de acero.
El diseño representa el primer paso en la fabricación de estructuras de acero. El diseño preciso evita errores acumulativos durante las etapas posteriores del procesamiento. El diseño preciso garantiza la calidad general de los componentes y la precisión dimensional.
El trabajo de diseño incluye verificar las dimensiones de instalación y el espaciado de los orificios en los planos. Los trabajadores dibujan juntas a escala 1:1. Verifican dimensiones de cada parte estructural. Los técnicos crean plantillas y calibres para cortar, doblar y perforar.
Los trabajadores utilizan métodos de dibujo geométrico en plataformas de diseño a escala 1:1. Después de que la inspección confirma la precisión, los técnicos producen plantillas a partir de placas de acero. Marcan números de trabajo, números de dibujos, números de piezas, cantidades y diámetros de orificios. Luego, los trabajadores realizan el marcado basándose en estas plantillas y calibres.
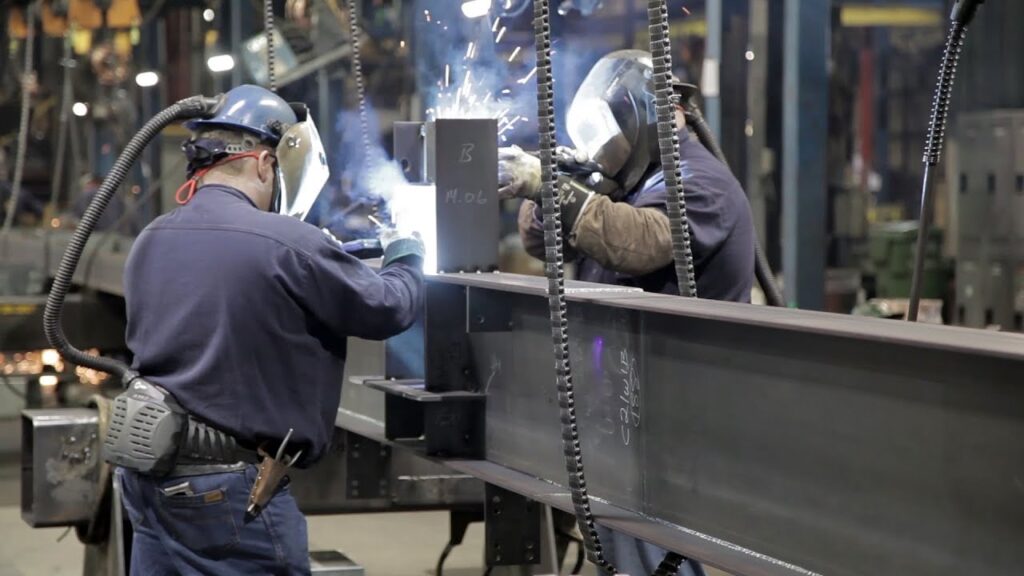
Durante el marcado, los operadores verifican los materiales y las posiciones de procesamiento. Marcan lugares de corte y perforación en la superficie del acero. También etiquetan cada parte claramente. Los trabajadores almacenan plantillas y medidores adecuadamente hasta la finalización del proyecto.
Las precauciones clave requieren atención durante el diseño. Los trabajadores deben considerar los márgenes de mecanizado para fresado y cepillado. Los componentes soldados requieren tolerancias para la contracción de la soldadura. Los operadores deben optimizar el anidamiento para reducir el desperdicio de material. Los métodos de corte determinan los márgenes de corte requeridos.
Corte de componentes de estructuras de acero
Los métodos de corte de acero incluyen cizallado, punzonado, aserrado y oxicorte. El acero cortado debe permanecer libre de defectos de laminación. Las superficies cortadas no deben presentar grietas visibles. Los trabajadores deben eliminar las rebabas, la escoria y las salpicaduras de los bordes cortados.
El corte con llama y el cizallamiento mecánico deben cumplir con los estándares de tolerancia permitidos. Los grandes fabricantes invierten en equipos de corte avanzados. Las máquinas de corte por láser mejoran significativamente la precisión dimensional. Las máquinas de corte por plasma también mejoran la eficiencia del corte. El equipo avanzado reduce los errores de procesamiento dentro de ±1 mm.
Enderezamiento de componentes de estructuras de acero
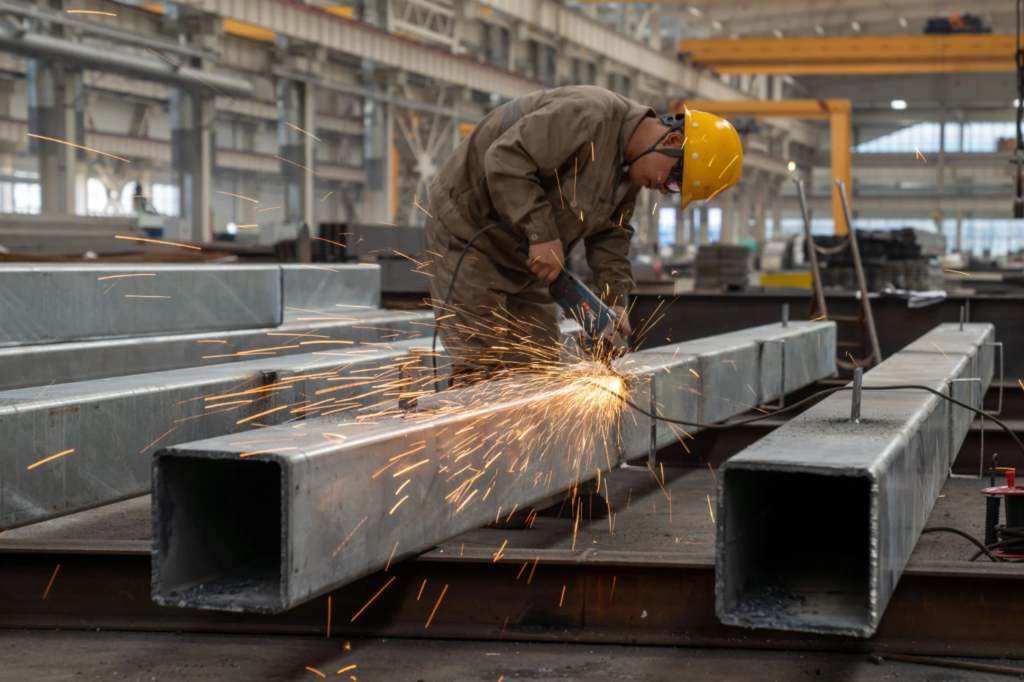
Los componentes de acero a menudo se deforman durante la producción y el transporte. Las propiedades del material, el corte, la soldadura y la manipulación provocan estas deformaciones. La deformación afecta la precisión de la instalación y el rendimiento estructural. Los procesos de enderezamiento corrigen estas desviaciones de forma eficaz.
Los técnicos enderezan secciones de acero mediante métodos mecánicos o térmicos. El enderezamiento mecánico utiliza máquinas laminadoras o prensas. El enderezamiento manual aplica fuerza controlada por trabajadores calificados. El enderezamiento con llama utiliza calentamiento localizado para corregir la deformación. Cada método se adapta a formas de componentes y niveles de deformación específicos.
Procesamiento de bordes de componentes de estructuras de acero
El cizallamiento y el oxicorte alteran las estructuras de los bordes de las placas de acero. Los componentes importantes requieren procesamiento de bordes para garantizar el rendimiento. Las vigas de acero y las vigas de grúa exigen una calidad de borde especialmente estricta. La profundidad del cepillado de los bordes no debe ser inferior a 2 mm.
El procesamiento adecuado de los bordes mejora la calidad de la soldadura y la precisión del ensamblaje. Los trabajadores mecanizan los bordes de las placas en ranuras adecuadas. Las ranuras apoyan la penetración total de la soldadura y la resistencia de las juntas. La preparación precisa de los bordes también reduce los defectos de soldadura.
Hacer agujeros
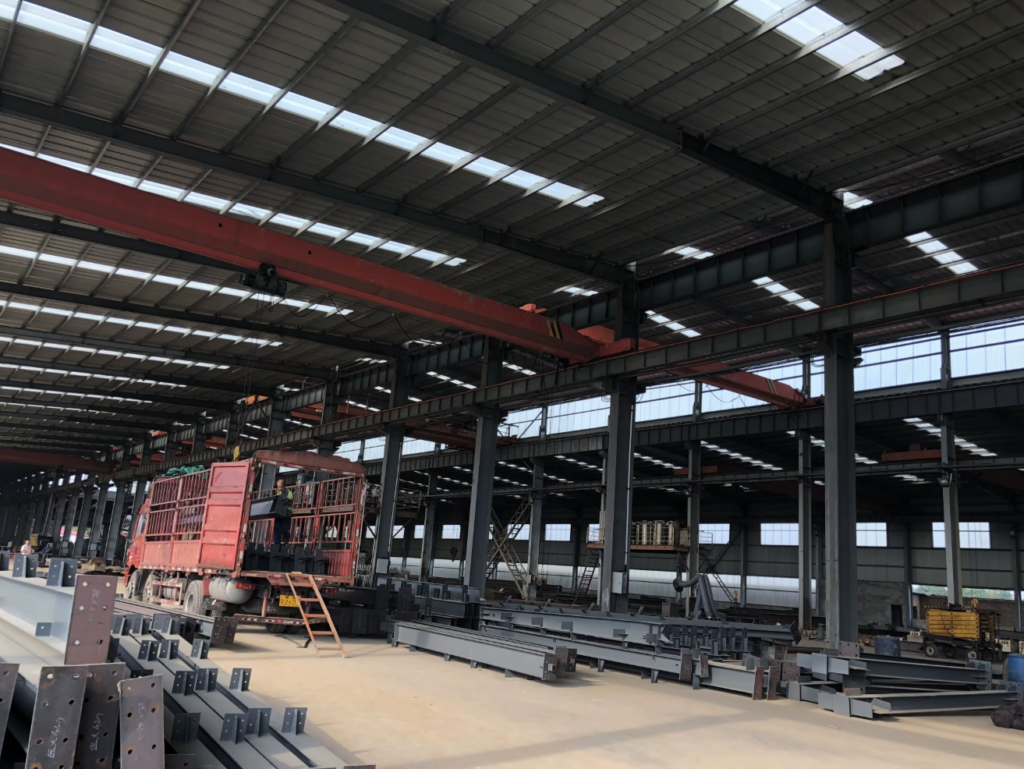
La realización de agujeros suele implicar taladrar o perforar. La perforación sigue siendo el método más común en la fabricación de acero. Los trabajadores realizan perforaciones manualmente o utilizando máquinas perforadoras. La perforación manual es adecuada para placas delgadas y orificios de diámetro pequeño.
La perforación ofrece alta precisión y flexibilidad operativa. Los grandes fabricantes invierten en equipos de perforación avanzados. Harbin Dongan Building Sheets utiliza perforadoras CNC 3D. Estas máquinas controlan los errores de procesamiento dentro de 0,5 mm.
Los métodos adicionales de procesamiento de agujeros incluyen escariado y avellanado. El escariado amplía los agujeros existentes a los diámetros requeridos. El avellanado modifica los orificios perforados para el asiento de la cabeza del perno. El escariado final mejora la rugosidad de la superficie y la precisión dimensional.
Asamblea
El ensamblaje une piezas procesadas en componentes completos. Los trabajadores ensamblan componentes según los planos de construcción. El tamaño de los componentes depende de las rutas de transporte y las condiciones del sitio. La capacidad del equipo de elevación también influye en las dimensiones de los componentes.
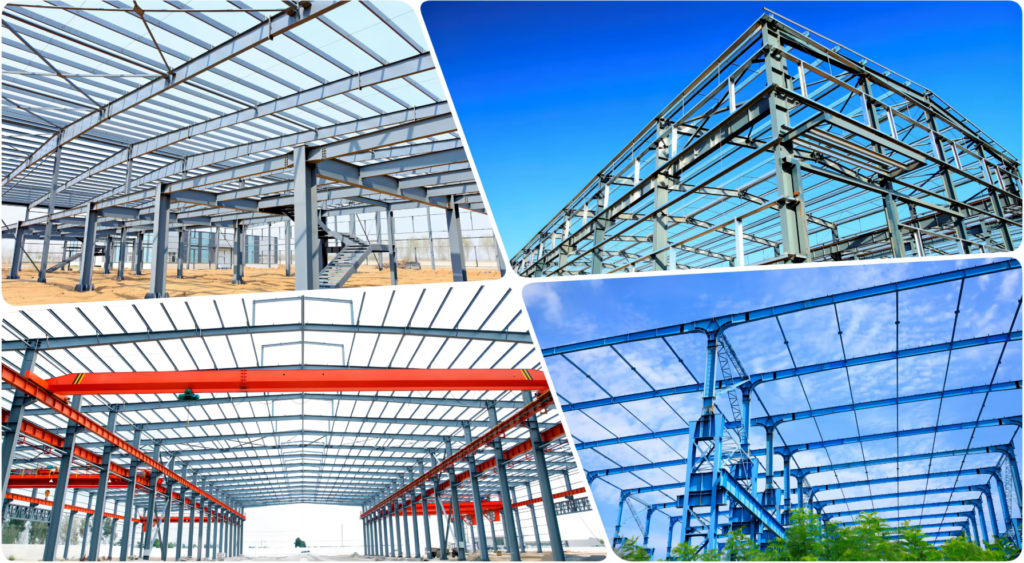
El montaje debe seguir requisitos específicos. Los trabajadores realizan operaciones de montaje sobre plataformas estables. Los técnicos preparan secuencias de montaje antes de comenzar a trabajar. Los trabajadores ensamblan piezas estrictamente según números de identificación. Deben verificar la orientación de los componentes simétricos.
Los componentes grandes o complejos requieren un ensamblaje segmentado. Los trabajadores ensamblan unidades simples antes de la integración final. Después del montaje, los técnicos etiquetan claramente los componentes. La identificación clara respalda la eficiencia del transporte y la instalación.
Operaciones de soldadura
La soldadura sirve como método de conexión principal en estructuras de acero. La soldadura por arco domina los proyectos de instalación y fabricación de acero. Los métodos comunes de soldadura por arco incluyen soldadura manual, sumergida y con protección de gas. Aplicaciones especiales requieren soldadura por electroescoria.
El desarrollo de procedimientos de soldadura requiere una planificación cuidadosa. Los ingenieros seleccionan métodos y parámetros de soldadura. Eligen electrodos, cables y fundentes apropiados.
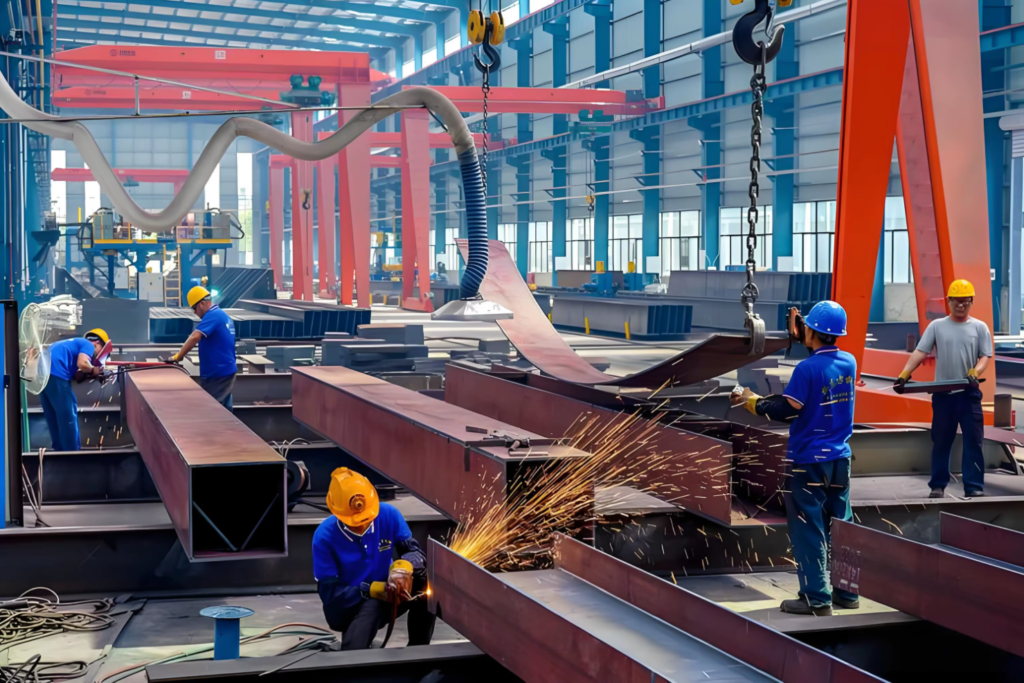
Las posiciones de soldadura por arco manual incluyen soldadura plana, vertical, aérea y horizontal. Los trabajadores seleccionan formas de unión adecuadas según los requisitos de diseño. Los tipos de juntas incluyen soldaduras a tope y soldaduras en ángulo.
La soldadura de posición garantiza una colocación precisa de las piezas. Los técnicos aplican soldaduras por puntos antes de realizar la soldadura completa. La corriente de soldadura por puntos excede la corriente de soldadura final entre un 10 y un 15 por ciento. Los trabajadores evitan la soldadura por puntos cerca de zonas de concentración de tensiones.
El precalentamiento reduce la velocidad de enfriamiento en las zonas afectadas por el calor. El precalentamiento evita el agrietamiento retardado después de la soldadura. El área precalentada se extiende más allá de 1,5 veces el espesor de la placa. El ancho mínimo de precalentamiento se mantiene por encima de 100 mm.
La selección de la secuencia de soldadura juega un papel fundamental. Los trabajadores sueldan desde el centro hacia afuera. Sueldan costuras de alta contracción antes que costuras de baja contracción. La soldadura simétrica reduce la tensión residual. Los trabajadores sueldan las costuras longitudinales antes que las costuras transversales. Las placas gruesas requieren soldadura multicapa.
El tratamiento térmico posterior a la soldadura elimina el hidrógeno de las soldaduras. Este tratamiento previene el agrietamiento en frío. Los trabajadores realizan el tratamiento inmediatamente después de soldar. El tiempo de mantenimiento equivale a una hora por cada 25 mm de espesor. El calentamiento por llama a menudo favorece el precalentamiento y el poscalentamiento.
La inspección de la calidad de la soldadura incluye controles de apariencia. Las superficies soldadas deben tener un aspecto uniforme y libre de defectos. Los inspectores rechazan grietas, inclusiones de escoria, socavaciones y quemaduras. Las dimensiones de la soldadura deben cumplir con el diseño.
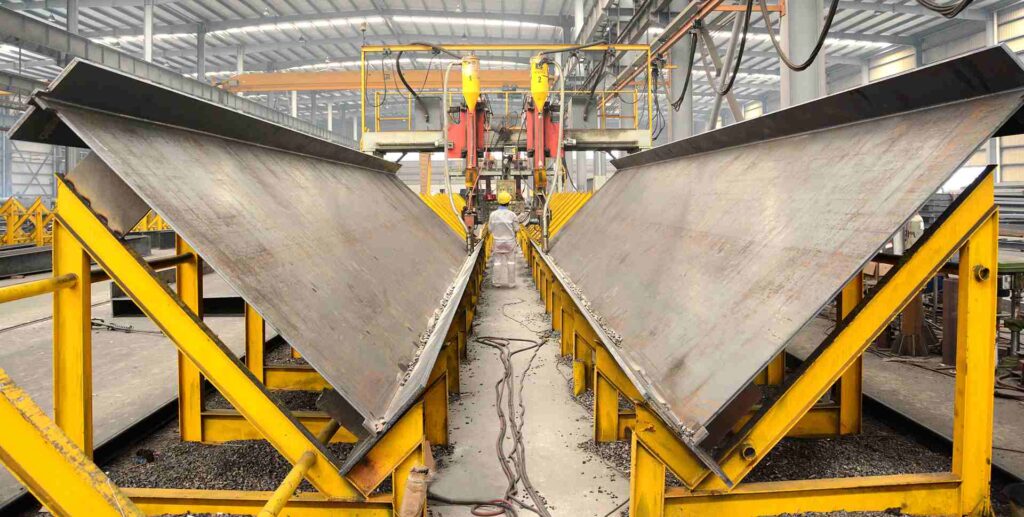
Las pruebas no destructivas evalúan la calidad de la soldadura interna. Las pruebas radiográficas y ultrasónicas detectan defectos internos.
Conexión de perno de alta resistencia
Las conexiones de pernos de alta resistencia sirven como juntas principales de estructuras de acero. Estas conexiones ofrecen comodidad, confiabilidad y alta capacidad de carga. Proporcionan una transferencia de fuerza uniforme y una fuerte resistencia a la fatiga. Los pernos requieren una nueva inspección de rendimiento antes de su uso. Los trabajadores manipulan los pernos con cuidado durante el transporte. Las áreas de almacenamiento deben permanecer secas y bien ventiladas. Los trabajadores entregan pernos según las necesidades diarias. Los pernos no utilizados deben devolverse a los contenedores después del trabajo. Las superficies de contacto deben permanecer limpias y secas. Los trabajadores deben evitar la instalación durante la lluvia.
Las llaves dinamométricas requieren una calibración diaria. La instalación comienza desde el centro de la articulación y avanza hacia afuera. Los trabajadores aprietan los pernos progresivamente. Las direcciones de inserción de los pernos deben permanecer consistentes. El apriete con control de par incluye las etapas de apriete inicial y final. El par inicial alcanza entre el 60 y el 80 por ciento del par final. El apriete final garantiza la precarga total del perno. A través de procesos estandarizados y un control estricto, los componentes de la estructura de acero logran una alta calidad. La fabricación adecuada garantiza seguridad, durabilidad y rendimiento estructural a largo plazo.
Hora de publicación: 05-ene-2026